CIE Automotive
Forjazko erreminten azala erdiautomatikoki berreraikitzea
Proiektu horren helburua forjazko tresnak konpontzeko prozesu erdi-automatiko bat lortzea da. Hala, konponketa prozesu jasangarriagoa diseinatuko da, eta baliabideak eta jarduteko denborak txikituko dira. Proiektu horretan EHUko Bilboko Ingeniaritza Goi Eskola Teknikoko Ekodiseinu ikasgelako ikasle baten laguntza jaso dugu.
Prozesu berri hori (digitalizazio GOM sistema bezala ezagutzen da) jasangarriagoa da ingurumenaren aldetik, energiaren kontsumoa eta mekanizazioaren denbora lantzen baitira, batik bat, eta nabarmen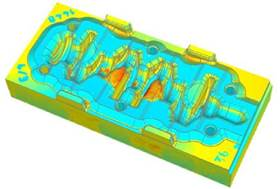 murrizten. Gainera beste alderdi batzuk ere aldatzen dira, adibidez, kutsagarriak ez diren labaingarriak erabiltzea estanpan, edota sortutako hondakinak gutxitzea (taladrina, garbiketako hondakin-ura edo hondakin metalikoak).
Hona hemen proiektuaren emaitzak:
- Proposatutako prozesu berriak (GOM) mekanizazio prozesua % 63 txikitzen du gaur egungo prozesuarekin alderatuta.
- GOM prozesuak gaur egungoak baino % 27 eragin txikiagoa sortzen du ingurumenean, eta aztarna erabat betetzeko ohikoak baino % 80 txikiagoa.
- Aztertutako estanpa proposatutako prozesuaz konpontzean, ohiko prozesuarekin baino % 25 CO2 gutxiago isurtzen da atmosferara.
Automobilgintzaren sektorerako piezen bizi-zikloaren azterketa
Proiektuaren helburua automobilgintzako piezak ekoizteko bestelako materialak ingurumenaren aldetik ebaluatzea da, burdinatik ez datozen material metalikoak ordezkatzeko. Era berean, piezak birziklatzeko edo haien bizitza amaieran tratatzeko prozesuen azterketa txertatu da proiektuan. Kasu honetan ere, aipatutako Ekodiseinu ikasgelaren laguntza jaso dugu proiektua aurrera eramateko.
Proiektuan balioetsi diren materialak poliamida 6 eta poliamida 6,6 beira-zuntzezko % 30eko indargarriaz, matrize plastikozkok, karbono-zuntza eta norabide bakarreko zein bi norabideko beira-zuntza izan dira. Hona hemen proiektuaren emaitzak:
- Matrize termoplastikoekin alderatuta, epoxi erretxinak du ingurumen-eragin txikiena.
- Indargarrien kasuan, ingurumen-eraginari dagokionez, karbono-zuntzaren ekoizpena beira-zuntzarena baino kaltegarriagoa da.
- Ingurumen-eraginari dagokionez, prozesurik mesedegarrienak PA 6,6/Karbono-zuntz birziklatua/ birziklatze mekanikoa, PA 6,6/Beira-zuntz birziklatua/birziklatze mekanikoa eta PA 6,6/Beira-zuntz laburra/birziklatze mekanikoa izan dira.
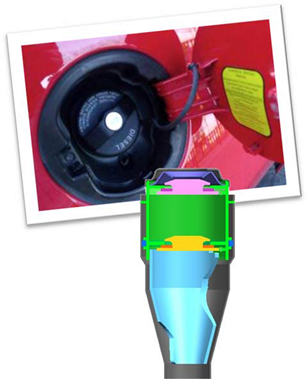
Isurien kuantifikazioa ibilgailuen betetze-ahoetan. Marka propioko produktuak
Gasolina-ibilgailuetan, lurruntze-isuri gehienak gertatzen dira errekuntza-sistemak hidorkarburoak galtzen dituelako; zehazkiago, lurruntze-isurien eragile nagusiak dira erregai-tankeko erregaiaren lurrunketa eta sisteman gertatzen den permeazioa, elementu hauen bidez: erregai-mangerak, erregai- tankea, konektoreak, junturak.
CIE zenbait irtenbide aztertzen hasi da, antzeko premisa batetik abiatuta, hidrokarburoen isuri horiek murrizten laguntzeko. Kontua da isurien azterketa konparatibo bat egitea, hidrokarburoen kantitatearen eta Ekoidiseinuaren ikuspuntutik, erregaiak betetzeko sistema tradizionalaren eta CAPLESS (tapoirik gabe) sistema berriaren artean, eremu hauetan:
- Hidrokarburo-isuriak sistema atsedenean dagoenean (sistema itxia).
- Zahartzeagatik gertatzen diren hidrokarburo-isuriak (sistema itxia).
- Erregaia kargatzean geratzen diren hidrokarburo-isuriak (refueling sistema).
Ingurumen-kostu faktorea automobilgintzako osagaietan determinatzea
 Proiektu honen helburua izan da ekoizpen-prozesuen bizi-zikloaren azterketa (BZA) bat egitea enpresaren planta batean. Aukeratutako planta Abadiñon kokatutako CIE-Inyectametal izan da; planta horren zeregina da aluminiozko piezak ekoiztea automobilgintza sektorearentzat, aluminioa presio handian injektatzeko teknologiaren bitartez. SimaPro softwarearekin egiten den kalkulu horren bidez, bezeroei jakinarazi nahi zaie zein den ekoizten den produktuaren ingurumen-kostua, hau da, zein den produktuaren karbono-aztarna. Horrek, gainera, abantaila lehiakor bat ere eskaintzen du beste ekoizle batzuen aldean.